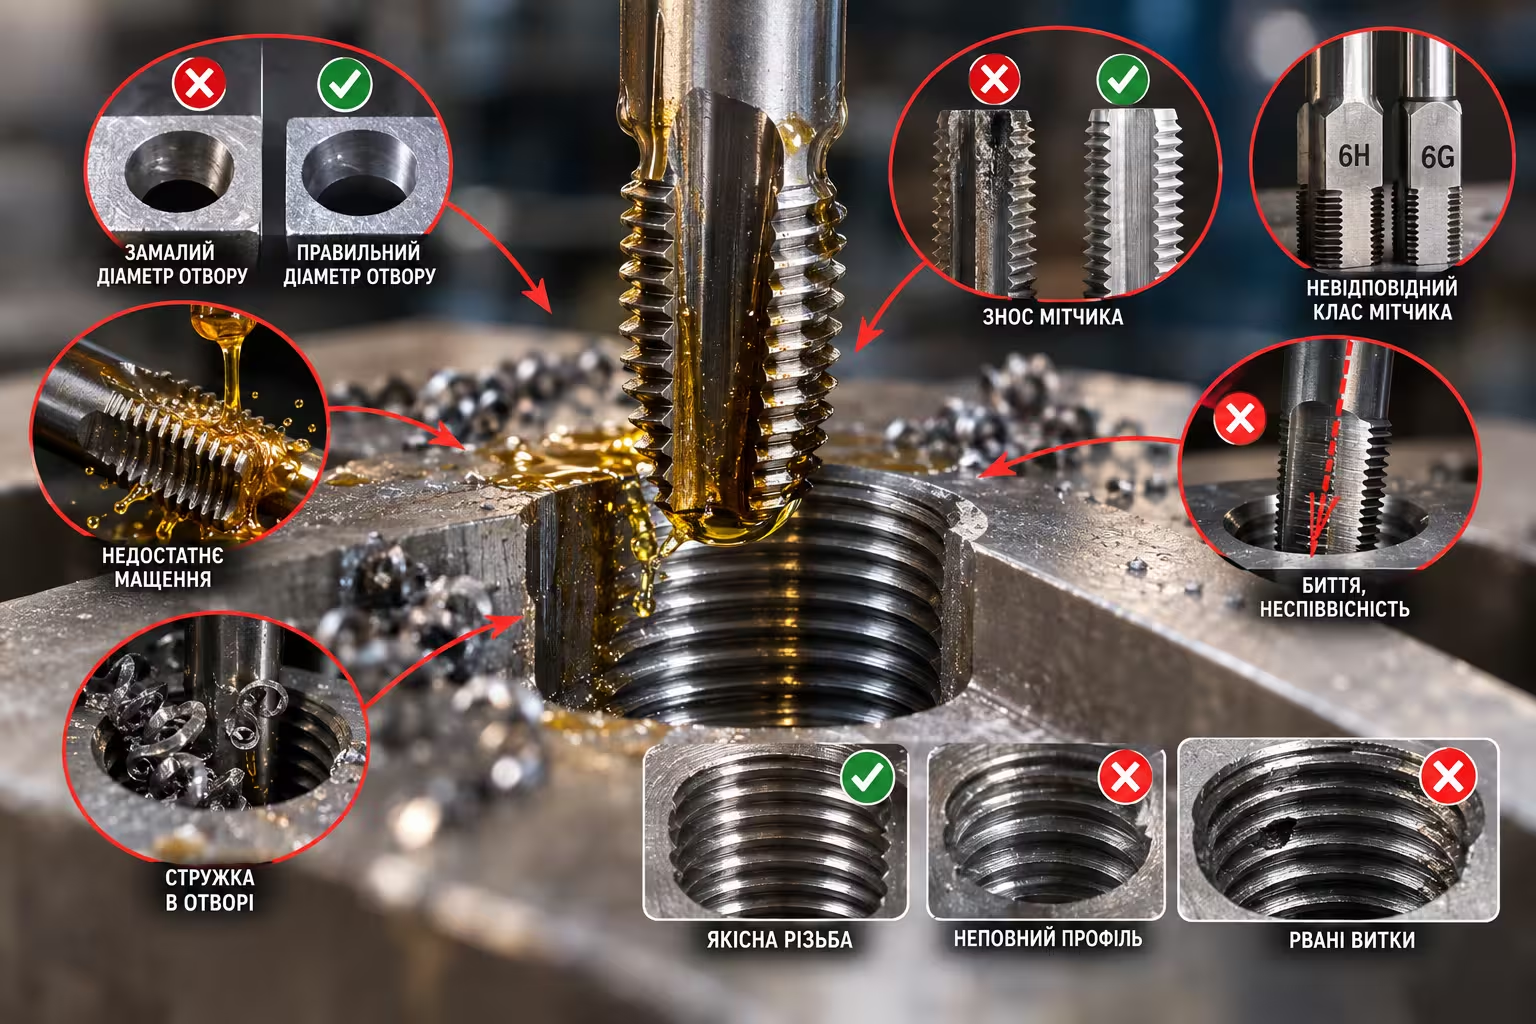

Нарізання різьби мітчиком здається однією з найпростіших операцій у механічній обробці. Отвір просвердлили, мітчик пройшов, болт закрутився — деталь готова. Проте саме на цій операції брак часто залишається непоміченим аж до складання, коли болт не заходить, тугий на половині довжини або, навпаки, «бовтається» в різьбі й не тримає затягування.
Розбираємося, які технологічні причини найчастіше дають брак внутрішньої різьби, як вони проявляються і на якому етапі їх можна виявити, поки дефектних деталей не стало багато.
Діаметр отвору під різьбу
Багато проблем закладається ще до нарізання, на етапі свердління. Для метричної різьби з крупним кроком діаметр отвору орієнтовно дорівнює номінальному діаметру мінус крок: для M8 — близько 6,8 мм, для M10 — 8,5 мм.
Відхилення в будь-який бік має наслідки:
- замалий отвір перевантажує мітчик: зростає крутний момент, витки рвуться, а мітчик може зламатися в отворі;
- завеликий отвір дає неповний профіль: вершини витків не сформовані, площа контакту з болтом менша, з’єднання слабшає.
Для в’язких матеріалів, нержавіючих сталей і різьби з дрібним кроком діаметр свердла варто уточнювати за рекомендаціями виробника мітчика, а не за загальним правилом.
Знос мітчика і його клас точності
Мітчик — ріжучий інструмент, і він зношується. Зношений мітчик нарізає різьбу з дедалі меншим середнім діаметром, тож поступово з’являються отвори, в які болт заходить туго або не заходить зовсім. Процес іде повільно, тому його легко пропустити, якщо контролювати лише окремі деталі наприкінці зміни. Помітити такий дрейф вчасно дозволяє регулярна перевірка калібрами. Як її побудувати на дільниці, докладно пояснює стаття про контроль внутрішньої метричної різьби на виробництві.
Друга причина — невідповідність класу мітчика полю допуску на кресленні. За ISO 2857 мітчики поділяють на класи, кожен з яких відповідає певним полям допуску гайкової різьби, зокрема клас ISO 2 — найпоширенішому 6H. Якщо взяти мітчик іншого класу, навіть новий інструмент дасть різьбу поза допуском.
Умови нарізання: мащення, стружка, співвісність
Навіть правильний мітчик у правильному отворі може зіпсувати різьбу через умови роботи. Без достатнього мащення метал налипає на ріжучі кромки, і поверхня витків виходить рваною. У глухих отворах окремий ризик — стружка: вона накопичується на дні й у канавках мітчика, рве витки й може стати причиною поломки інструменту. Нерідко справа у виборі мітчика: для глухого отвору потрібен інструмент із гвинтовою канавкою, яка виводить стружку назад, а не з прямою.
Не менш важлива співвісність. Якщо мітчик заходить під кутом або шпиндель має биття, різьба виходить косою, з конусністю чи овальністю. Такий отвір зовні може виглядати нормально, але болт закручується з перекосом або лише частково. У м’яких матеріалах биття додатково збільшує середній діаметр понад допуск, і з’єднання втрачає натяг.
Як дефекти проявляються і де їх виявити
Щоб швидше знайти причину, корисно зіставити симптом із можливими джерелами:
| Дефект | Можлива причина | Як виявити |
| Болт не заходить або туго | знос мітчика, невідповідний клас мітчика | прохідна сторона калібру не вгвинчується |
| Різьба «широка», без натягу | м’який матеріал, биття, клас мітчика | непрохідна сторона заходить глибше допустимого |
| Рвані витки | замалий отвір, мащення, затуплений мітчик, стружка | огляд і перевірка калібром |
| Неповний профіль | завеликий отвір | гладкий калібр-пробка або вимірювання внутрішнього діаметра різьби |
| Коса різьба | неспіввісність, биття | перекіс калібру чи контрольного болта, перевірка перпендикулярності |
Більшість цих дефектів неможливо надійно виявити оглядом чи штангенциркулем, адже вони стосуються середнього діаметра й профілю всередині отвору. Тому контроль різьби має бути окремою операцією з власним інструментом. Прохідна сторона калібру-пробки підтверджує, що болт згвинтиться, а непрохідна — що різьба не вийшла надто широкою.
Як зменшити брак ще до контролю
Контроль виявляє брак, але краще, коли його менше з самого початку. Кілька практичних правил:
- підбирати діаметр свердла за таблицями для конкретного матеріалу й кроку;
- брати мітчик саме того класу, що відповідає полю допуску на кресленні;
- застосовувати мастильно-охолоджувальну рідину, підібрану під матеріал;
- для глухих отворів використовувати мітчики з гвинтовою канавкою і вчасно виводити стружку;
- перевіряти першу деталь після кожного налаштування й заміни мітчика;
- вести облік ресурсу мітчиків, щоб міняти їх до того, як розмір вийде за межі допуску.
Висновок
Брак внутрішньої різьби рідко буває випадковим. Здебільшого за ним стоїть одна з кількох технологічних причин: неправильний діаметр отвору, знос або невідповідний клас мітчика, погане мащення, стружка чи неспіввісність. Знаючи ці причини, технолог може запобігти значній частині дефектів, а системний контроль калібрами дозволяє вчасно помітити решту — ще на верстаті, а не на складанні.
Якщо брак різьби на дільниці повторюється, варто пройтися по цих причинах по черзі і за потреби проконсультуватися з фахівцями щодо інструменту та засобів контролю.